自动仓库赋能工厂转型,仓储智能化改造选型要点
在制造业数字化转型的浪潮下,传统仓储模式效率偏低、空间利用率不足、物料管理不规范等问题逐渐凸显,很多制造企业通过引入自动仓库,优化车间物料存储体系,适配现代化的生产管理节奏,助力工厂仓储精细化、智能化升级。合理的仓储设备配置,能够有效改善库房杂乱、盘点繁琐、物料追溯困难等常见问题,适配多行业车间库房改造需求。
为帮助企业科学开展仓储升级,避开选型误区,下面以问答形式,详细讲解设备应用场景、核心特点以及选型核心技巧。
一、自动仓库适合哪些行业物料存储?
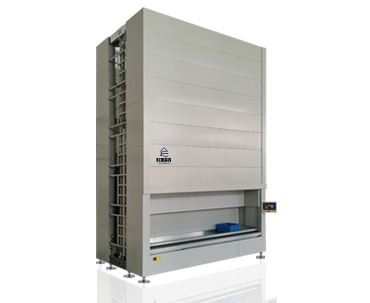
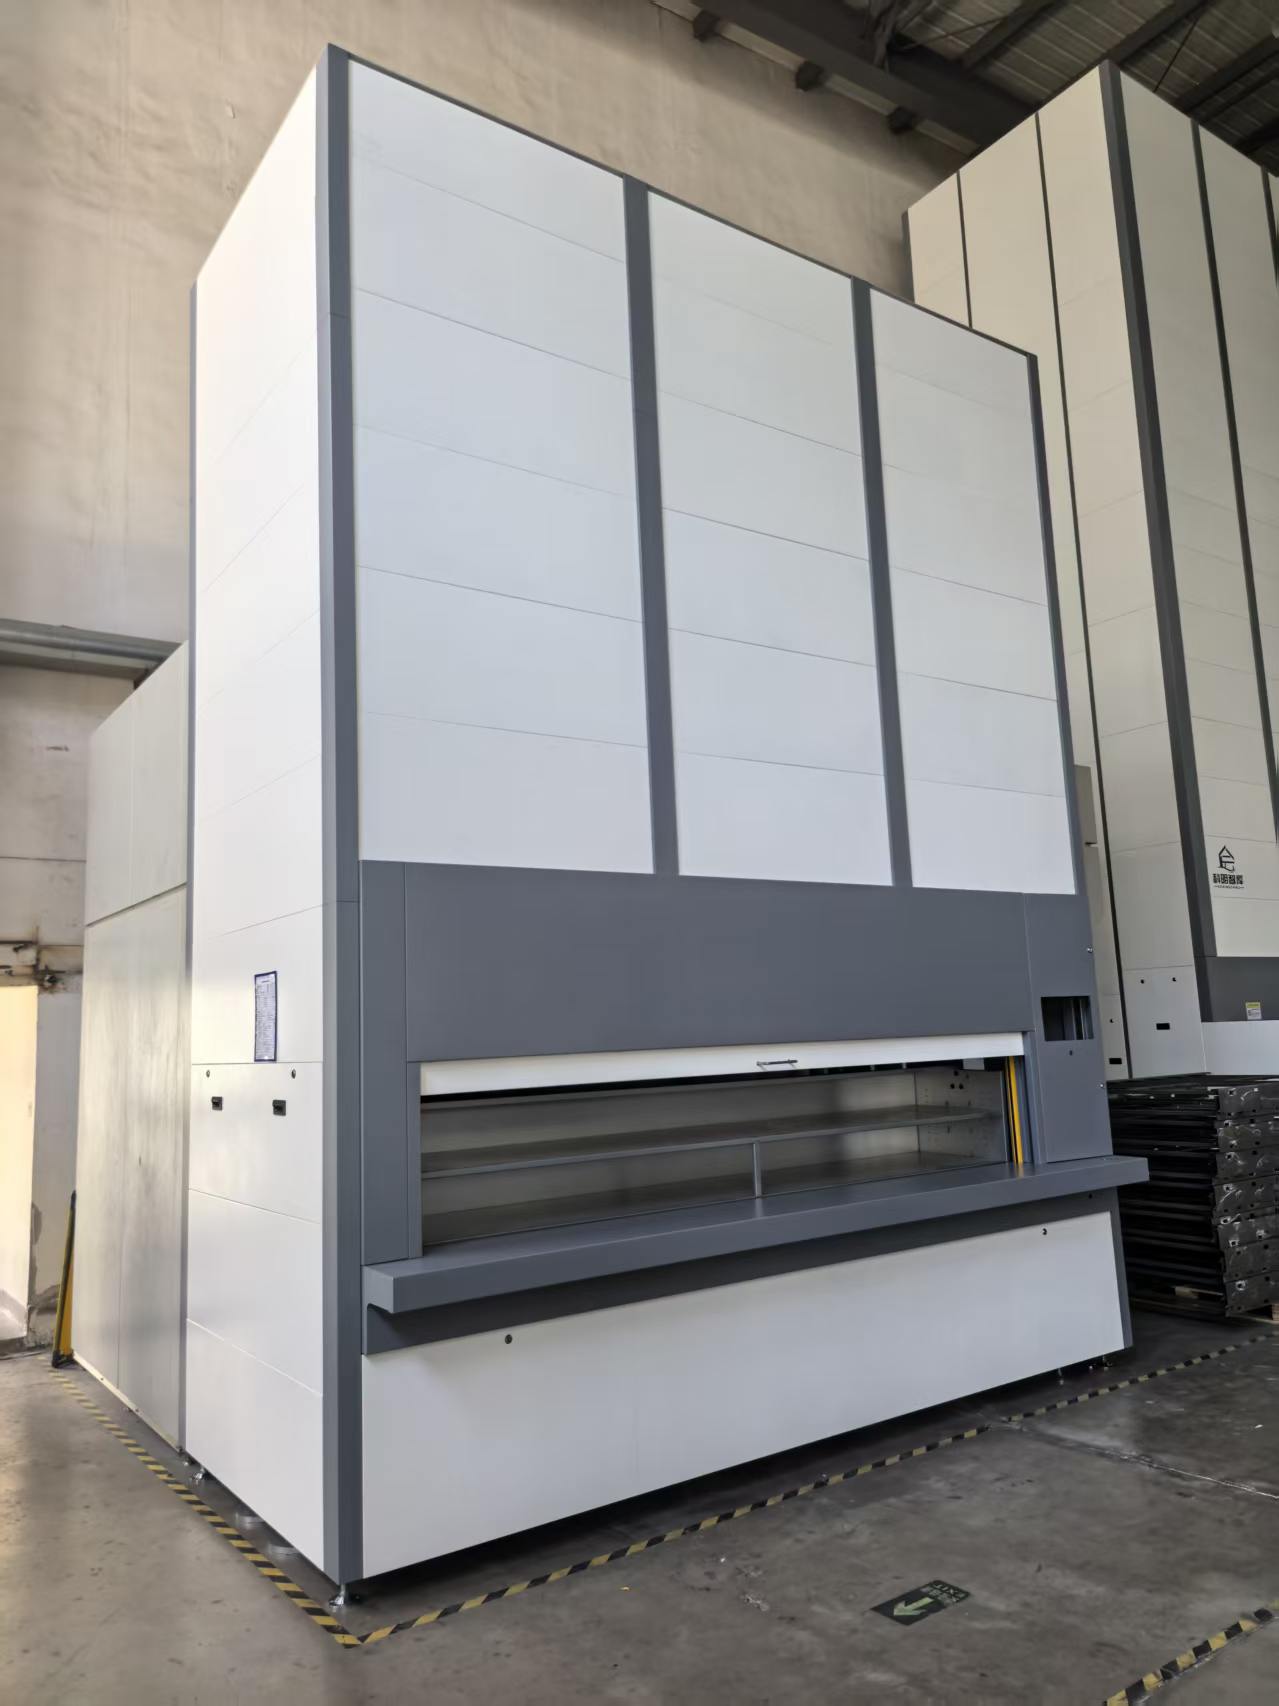
自动仓库属于中小型智能仓储体系,以垂直升降类智能货柜为核心设备,结构紧凑、占地面积小、存储密度高,适配汽车制造、机械加工、电子、医药等众多行业。主要用于存放工装夹具、模具配件、精密元器件、五金备品备件、检测工具等物料,适配工厂线边库、备件库、小型物料仓库的使用场景。设备可根据厂房结构实现跨楼层布设,支持多拣取口设置,能够满足多工位协同取料的作业需求。
二、自动仓库硬件设计具备哪些优势?
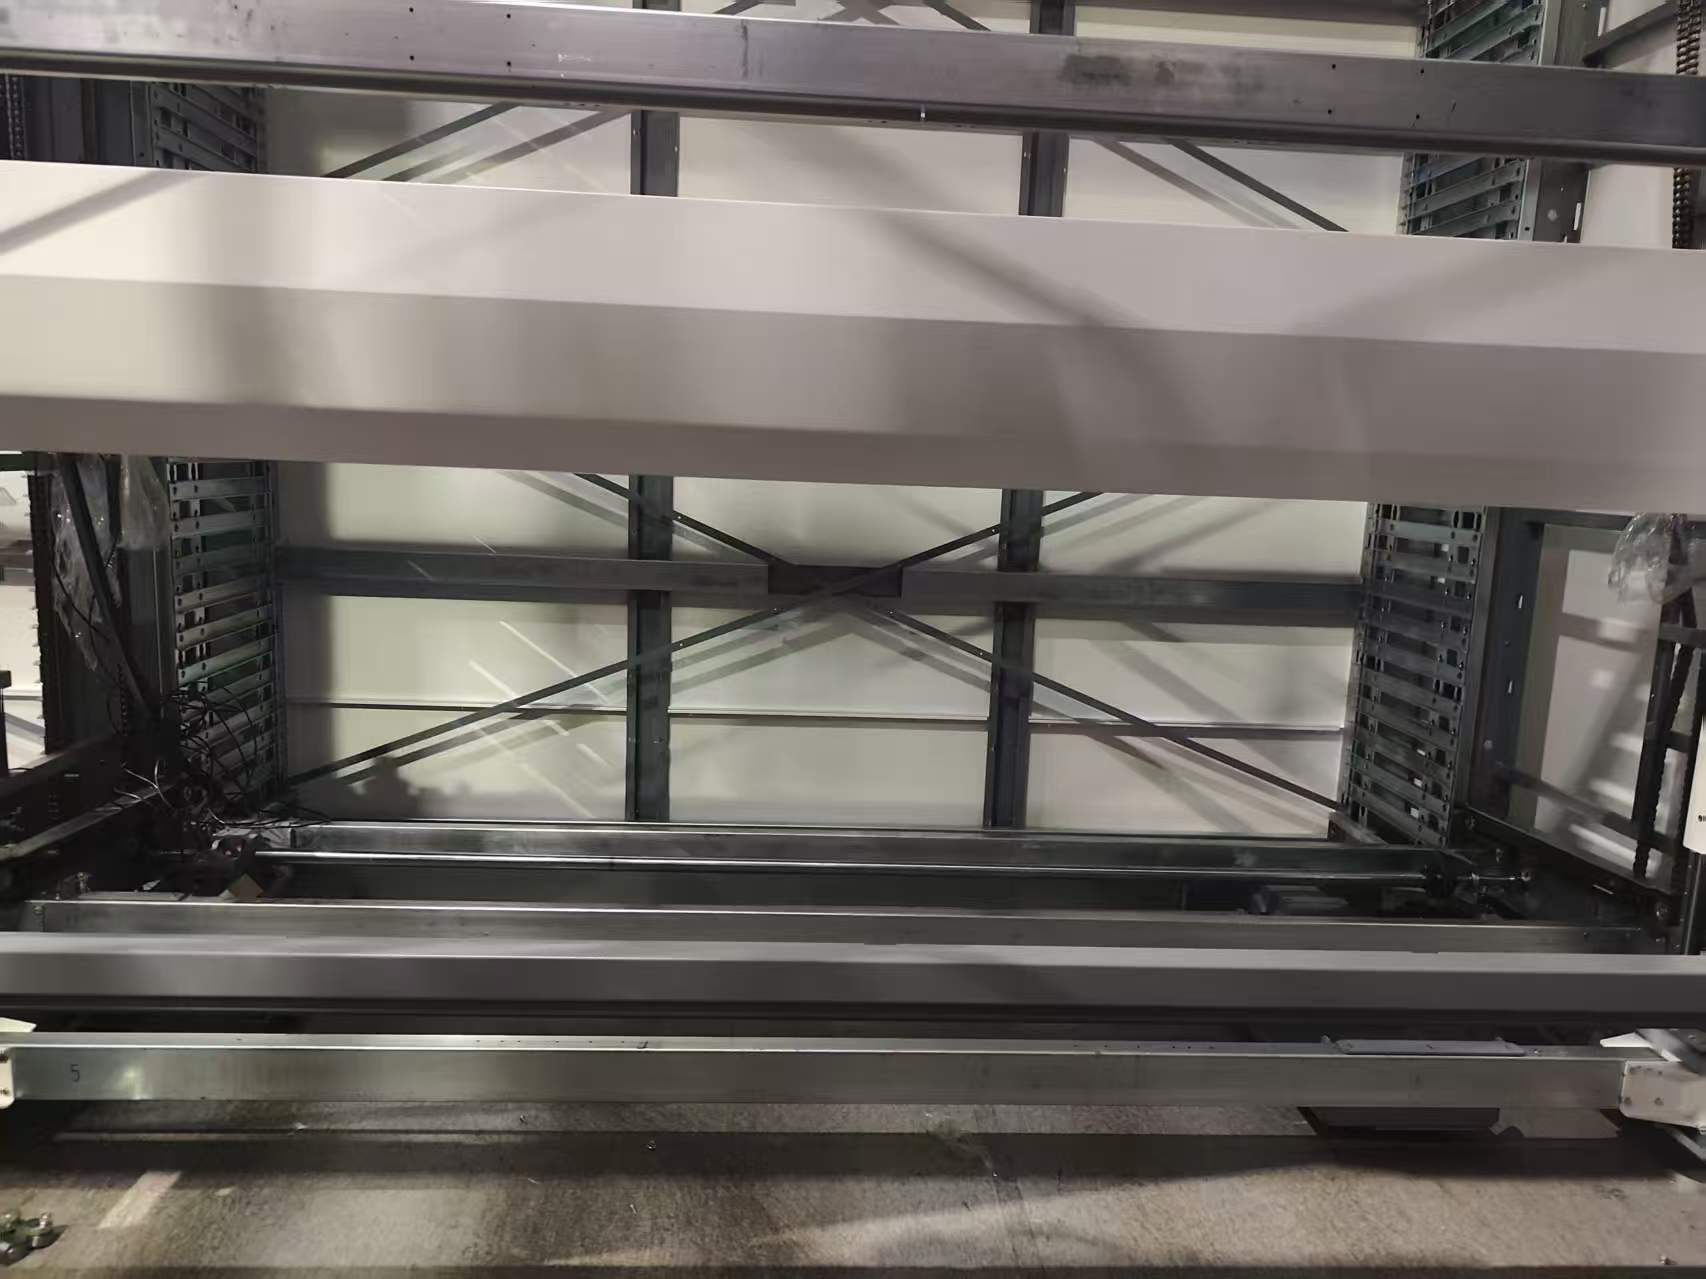
设备采用模块化封闭式柜体设计,依靠竖向空间拓展存储容量,有效节约厂区地面资源。运行过程搭载自动测高、动态空间分配、精准定位控制系统,可依据物料高度智能分配柜内空间,让仓储资源得到合理利用。同时配备触控操作终端、物料辅助提取装置以及多重安全防护结构,作业操作简单便捷,运行状态稳定,贴合人体工程学设计,有效降低人工作业强度,封闭式柜体也可对物料起到防尘、防磕碰的保护效果。
三、自动仓库的软件系统适配性如何?
设备搭载网络化智能控制系统,拓展性能良好,预留标准化数据接口,可平稳对接企业现有的ERP、MES信息化管理系统。系统可自动记录物料出入库数据,实时更新库存信息,支持分级权限管理,形成完整的物料流转追溯体系,改善传统人工记账带来的数据偏差、账实不符等管理问题,让仓储管理更加规范化、系统化。
四、企业如何正确选择自动仓库方案?
企业进行仓储改造时,需要结合库房层高、场地尺寸、物料规格、日常存取频次综合规划。无需一味追求高配设备,重点考察设备结构工艺、系统兼容能力、非标定制水平,同时参考厂家的行业落地经验、安装调试能力以及后期维保服务体系,结合自身实际工况选择适配的仓储方案,保障设备长期稳定投入使用。
仓储智能化改造是企业提质增效的重要方式,贴合生产需求的智能仓储方案,能够持续优化物料流转效率,助力企业稳定发展。
如果您正在筹备工厂仓储升级,想要评估适配自身工况的仓储方案,欢迎咨询沟通场地与物料信息,我们将为您提供专业的仓储规划与技术参考。我们的联系方式:13962115383(同微信)专属方案顾问随时在线~